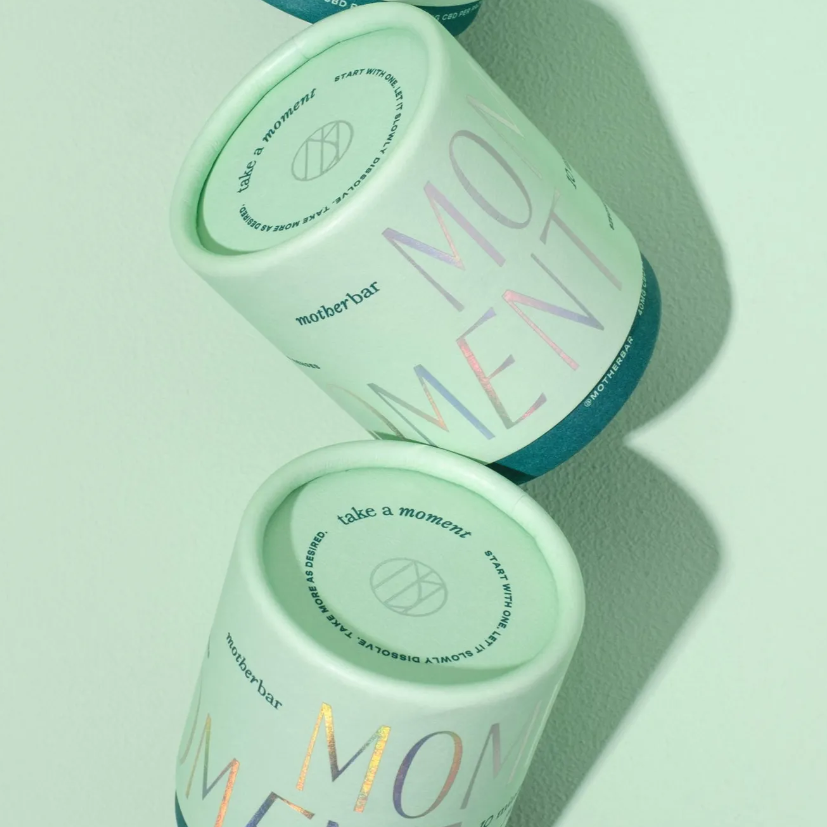
Een los deksel is bijna nooit een slecht onderdeel. Elk onderdeel — de buis, de plug, het deksel — werd binnen zijn eigen tolerantie gemaakt, en elk van die toleranties werd als acceptabel afgetekend. Het probleem is dat de toleranties oplopen. Wanneer meerdere dimensies aan het losse uiteinde van hun bereik op hetzelfde apparaat terechtkomen, overschrijdt de gecombineerde kloof wat wij de wrijvingsband noemen, en glijdt het deksel dat perfect aanvoelde op het monster plotseling af in de hand van de klant. Die ophoping heet tolerantie-stapeling, en als je het eenmaal begrijpt, kun je verpakkingen specificeren die op elke unit op dezelfde manier sluiten — niet alleen op degene die je hebt goedgekeurd.
Bepaal eerst wat voor soort "lose" je hebt
Kopers sturen ons foto's van losse deksels en beschrijven die met hetzelfde woord, maar de drie faalmodi achter dat woord hebben verschillende oorzaken en verschillende oplossingen. Voordat je een klachtmail schrijft of een claim opent, plaats je unit in een van deze categorieën.
Glijdt er zonder weerstand af.De deksel-ID en de buis-OD liggen simpelweg te ver uit elkaar op dit apparaat. Dit is klassieke opstap: de buis was klein, het deksel was groot, en beide waren nog "binnen specificaties". De oplossing is een geschreven wrijvingsband, niet een strakkere enkele tolerantie.
Rammelt als je het schudt.De diameters zijn dicht genoeg om te blijven zitten, maar de inschakelingsdiepte is te kort. Dit komt vaak voor bij deksels die een ondiepe plug hebben — er is nauwelijks een wandcontact om de uitlijning vast te houden, dus het deksel wiegt. Het verdiepen van de plug of het verbreden van de overlap lost het meestal op zonder de diameters aan te raken.
Voelt goed op sommige units, los op andere.Dit is de meest veelzeggende versie, want een inconsistent gevoel over een batch is precies wat stack-up produceert. Een eenheid waarbij elke dimensie in het middensegment landt, voelt premium aan; De volgende eenheid voelt in het slechtste geval goedkoop aan. Als je klacht inconsistentie is in plaats van universele losheid, is tolerantiedistributie — geen ontwerpfout — de schuldige, en gaat het gesprek dat je met je leverancier nodig hebt over procescontrole, niet over herontwerp.
Waar de toleranties daadwerkelijk liggen
Een telescopische lokpasvorm is een keten van afmetingen, en elke schakel in de keten heeft zijn eigen toegestane variatie. De fit die je voelt is de som van allemaal. Hier komt de variatie vandaan volgens onze ervaring.
Buis buitendiameter.Een gewonde papieren buis is spiraalvormig of gekrompen uit gelaagde platen, en de buitendiameter varieert met de papieren remklauw, de lijmlaag en de wikkelspanning. Papier is geen plastic of metaal; Enige variatie binnen een productieronde is inherent aan het materiaal, en geen enkele leverancier kan het tot nul drijven zonder de prijs op te drijven.
Deksel binnendiameter.Het ooglid is een eigen wonddeel met zijn eigen tolerantie. Een deksel dat perfect meet aan het begin van een run en een deksel dat aan het einde wordt gemeten, kan aan verschillende uiteinden van de band zitten, vooral bij lange runs waarbij gereedschap en papierbatch wisselen.
Variatie in wanddikte.De muur is gebouwd van plaud, waardoor de dikte licht varieert rond de omtrek en langs de hoogte van de buis. Omdat het deksel de muur vastgrijpt, verminderen lokale dunne plekken lokale wrijving, zelfs wanneer de gemiddelde OD op het doel meet.
Decoratie opbouwen.Dit is degene die kopers het meest verrast. Matte laminering, zachte folie-stempel, folie-stempelen en spot-UV voegen allemaal een dunne laag materiaal aan de buitenkant van de buis toe. Bij een eenvoudig sample werd de pasvorm zonder versiering gestemd; In de productie schuift de plug over een gelamineerd oppervlak met een iets andere dikte en een heel andere wrijvingscoëfficiënt. Een pasvorm die stevig op Kraft zat, kan los zitten zodra er film op zit.
Vocht.Papier beweegt met vochtigheid. Een buis die in een droge productiehal is geconditioneerd en een buis die de oceaan overstak in een stalen container zijn niet hetzelfde fysieke object tegen de tijd dat de klant hem opent. Als de pasvorm met nul marge is afgestemd, zal seizoens- en transportvochtigheid het verplaatsen.
| Dimensie | Wat het varieert | Wat het doet met de pasvorm |
|---|---|---|
| Tube OD | Papieren schuifmaat, wikkelspanning, lijm | Kleine OD betekent minder grip |
| Deksel-ID | Zijn eigen windingtolerantie en gereedschapsslijtage | Grote ID geeft ruimte |
| Wanddikte | Laaghouten layup rond de omtrek | Dunne plekken verliezen lokale wrijving |
| Decoratielaag | Lamineren, folie, spot-UV-filmdikte | Verandert oppervlak en diameter |
| Inzetdiepte | Dekselplughoogte, tolerantie voor buishoogte | Ondiepe stekker ratelt |
Waarom het monster perfect aanvoelde en de levering niet
We zeggen niet dat uw leverancier het verkeerde monster heeft goedgekeurd. We zeggen dat het monster een beperktere vraag beantwoordde dan de zending hoeft te beantwoorden. Er ontstaan drie gaten tussen goedkeuring en productie.
Verschillende gereedschappen.Preproductiemonsters worden vaak gemaakt op kortetermijngereedschappen of met de hand, waarna de massaproductie verplaatst naar de productielijn waar snelheid, spanning en matrijsconditie verschillen. Het monster was echt, maar het was niet op dezelfde manier gebouwd.
Ander punt in het tolerantiebereik.Een monster is één eenheid. Als de steekproef toevallig middenafstand is geland — het meest comfortabele punt — zegt goedkeuring bijna niets over hoe de 5.000e eenheid zich voelt in het slechtste geval samen. Daarom geven we er de voorkeur aan om samples te sturen die uit of direct naast de eerste productiestukken zijn gemonteerd, wanneer de tijdlijn het toelaat.
Decoratie werd toegevoegd nadat de pasvorm was vastgesteld.Als de pasvorm op een eenvoudig prototype werd bevestigd en het afdrukken en lamineren later werden aangebracht, is het oppervlak waar de stekker nu tegenaan rijdt veranderd. Elke bevestiging van de pasvorm die plaatsvond voordat de definitieve decoratiestapel bestond, moet daarna worden herhaald.
Geen van deze hiaten betekent dat iemand heeft gelogen. Ze bedoelen dat de goedkeuringsstap te vroeg mocht sluiten. De checklist later in dit artikel is bedoeld om deze open te houden totdat de productieconfiguratie, niet de prototypeconfiguratie, is goedgekeurd.
Wat een "goede pasvorm" eigenlijk betekent: de frictieband
Tussen "onmogelijk te openen" en "valt eraf" ligt een band met acceptabel gevoel. We beschrijven het meestal aan kopers met drie checkpoints, en je kunt ze zelf beoordelen zonder instrumenten.
Inbrengweerstand.Het sluiten van de buis moet een bewuste, gelijkmatige druk vereisen — een soepele glijd, geen vrije val en geen gevecht. Als je hem met twee vingers kunt sluiten zonder moeite, zit je waarschijnlijk onder de band.
Test vasthouden.Sluit de buis, houd hem alleen bij het lichaam en schud hem zachtjes ondersteboven. Het deksel mag niet lopen, draaien of loskomen. Een deksel dat tien seconden hiervan overleeft, heeft de diepte van de betrokkenheid die ervoor werkt.
Herstel de consistentie.Open en sluit hem vijf keer. Het gevoel zou elke keer hetzelfde moeten zijn. Een pasvorm die over cycli wordt aangedraaid of losser wordt, wijst op wandvariatie of een plugrand die de buismond vervormt.
De belangrijke stap is niet testen — het is instemmen. Vraag de leverancier om schriftelijk te definiëren wat "goed" betekent voor jouw project: welke van deze controles geldt, en wat er gebeurt als een eenheid faalt. Een geschreven wrijvingsband verandert "it feels loose" van een discussie over indrukken in een slaag/onvoldoende gesprek over een overeengekomen standaard.
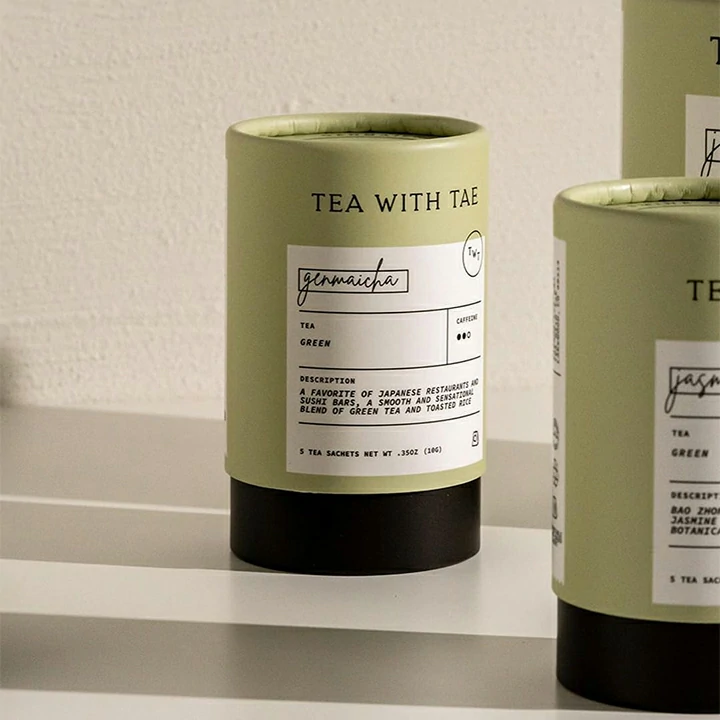
Hoe structuur het probleem verandert
Het fit-risico dat je erft hangt sterk af van de buisstructuur die je kiest, en hier bespaart een kleine ontwerpbeslissing vroeg veel tolerantiebeheer later.
AEenstuks buisverwijdert de telescopische interface volledig van het lichaam — de sluitingen aan beide uiteinden worden de enige passende oppervlakken. Met minder gestapelde toleranties is er simpelweg minder die kan afwijken, daarom zijn één-delige formaten onze standaardsuggestie wanneer het product binnenin het schuifmechanisme niet nodig heeft.
ATweedelige telescoopbuiszet de pasvorm centraal in het midden: het deksel en het lichaam zijn aparte opgewonden delen die een diameter over een overlapping moeten overeenkomen. Het levert de premium sliding reveal, maar het biedt het grootste stack-up risico van de drie structuren, dus het verdient de strakste definitie van geschreven pasvorm.
ADriedelige stompverbindingDat is het verschil: het deksel rust op een platte schouder in plaats van over een lange overlap te schuiven, dus de pasvorm hangt meer af van schoudervlakheid en hoogtecontrole dan van aanhoudende wrijving. Rattle is zeldzaam; Het risico verschuift naar een ongelijke naadlijn waar het deksel de schouder raakt.
Als kinderveiligheid deel uitmaakt van de opdracht, is een specialeKinderveilige buisverandert het gesprek opnieuw: het vergrendelingsmechanisme zelf bepaalt de pasvorm, en de prestatie-eisen van het mechanisme domineren meestal de tolerantiediscussie. We hebben besproken hoe elk type closure zich gedraagt in onzeSluitingsselectiegids, en het is de moeite waard om samen met dit artikel te lezen.
De checklist om te versturen vóór massaproductie
Alles hierboven wordt samengevat tot een korte lijst met verzoeken. Kopieer het in je volgende RFQ of productiebevestigingsmail. Niets daarvan is vijandig — een serieuze fabrikant zal elke lijn als normale praktijk erkennen.
| Vraag om | Waarom het belangrijk is |
|---|---|
| Definitie van geschreven wrijvingsband | Verandert in een slag/onvoldoende standaard |
| Diameters van buis en deksel, schriftelijk | Beide onderdelen moeten opgegeven toleranties hebben |
| Pasbevestiging op versierde monsters | Film en folie veranderen het oppervlak |
| Monsters uit productiegereedschappen | Kortetermijngereedschap is niet de norm |
| Opgegeven minimale inzetdiepte | Voorkomt gerammel en het lopen van het deksel |
| In-process fitcontroles tijdens de run | Vangst drijft halverwege de productie |
De laatste zin doet er meer toe dan het eruitziet. Een pasvorm kan aan het begin van een run correct zijn en dan afdrijven wanneer het gereedschap opwarmt, papierpartijen veranderen of de spanning wordt aangepast. Vragen hoe de fitheid wordt gecontroleerdTijdensProductie — niet alleen daarvoor — is de vraag die een procesgestuurde leverancier onderscheidt van een leverancier die aan het eind monstert en hoopt.
De eerlijke afwegingen
Je moet weten wat het aanscherpen van pasvormcontrole eigenlijk kost, want de afwegingen zijn echt en doen alsof het anders is, helpt niemand.
Strakkere toleranties kosten geld.Elke vermindering van toegestane variatie betekent langzamere wikkeling, meer meting, meer afgekeurde materieel. Bij een papieren product heeft het najagen van plastic-niveau consistentie een prijs, en dat belandt in je eenheidskost. De efficiënte vraag is niet "hoe strak kun je het doen", maar "hoe strak moet dit deksel eigenlijk zijn" — een theetube die op het schap wordt verkocht heeft minder wrijvingsconsistentie nodig dan een supplementtube die maandenlang dagelijks geopend wordt.
Sommige bewegingen kunnen niet worden weggekaapt.Papier reageert op vochtigheid; Dat is het materiaal, geen defect. De respons is geen nultolerantie, maar margin: ontwerp de pasvorm zodat het volledige vochtigheidsbereik nog steeds binnen de band valt, in plaats van af te stemmen op het midden en hopen dat de omgeving meewerkt.
Perfectie is het verkeerde doel — distributie is het juiste.Een batch waarin elke unit comfortabel binnen de band zit, verslaat een batch waarbij de meeste units perfect zijn en een paar aan de rand zitten. Vraag je leverancier naar distributie- en in-procescontroles in plaats van een kleiner enkel aantal te eisen. Hier moeten ook de kostenverwachtingen worden gesteld; OnzePrijsgidsLegt uit hoe procesvereisten overgaan in offertes.
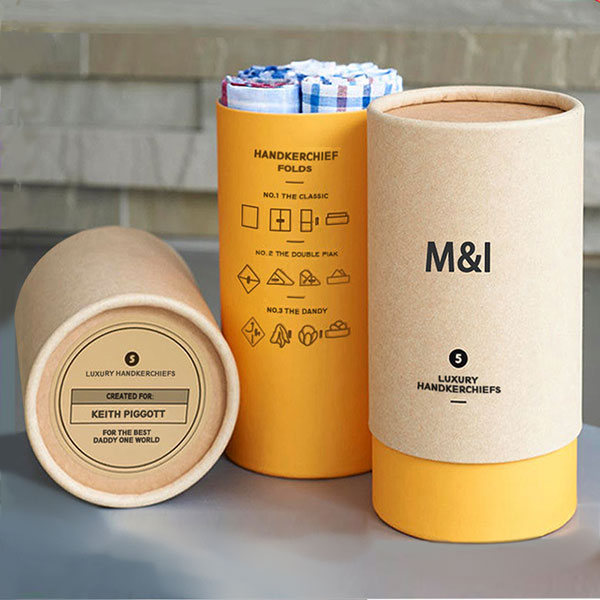
Hoe we de Dekselpasvorm consistent houden
Kopers vragen vaak hoe wij het proces eruitzien. Het begint met de matrijslijn: zodra je afmetingen bevestigd zijn, leveren we de matrijs en wordt elke pas-kritische maat op die tekening vastgelegd voordat er iets wordt opgewonden. Daarna vindt de goedkeuring van de pre-press proef plaats, en omdat we weten dat decoratie passend is, worden pasvormsrelevante beslissingen herzien nadat de definitieve print- en lamineerstack zijn gedefinieerd.
Sampling is bewust gestructureerd: stockmonsters zijn gratis als je een standaardconstructie wilt voelen, en een op maat gemaakt gedrukt sample heeft juist een samplekosten omdat het volgens jouw specificatie is gebouwd in plaats van uit een plank te komen. Massaproductie verloopt onder ons ISO-standaard kwaliteitscontroleproces, en wanneer een project dat rechtvaardigt, spreken we de wrijvingsband schriftelijk af en controleren we deze gedurende de loop. Dit alles is gedocumenteerd op onzeCertificeringspagina, en de volledige workflow van offerte tot verzending ligt op onzeFAQ.
Als je opschaalt naar hogere volumes en je vraagt je af of consistente fit moeilijker wordt naarmate de hoeveelheid groeit, dan is onzeMOQ-gidsLoopt uit waar de echte beperkingen liggen — en vaker dan kopers verwachten, is de beperking niet de machine, maar hoe vroeg de fitdefinitie bevroren is.
Veelgestelde vragen
Kan een los deksel na productie worden gerepareerd?
Meestal niet, niet economisch. Een paar molens kunnen deksels opnieuw laten draaien, maar de praktische oplossingen zijn een gehulde binnenring of het vervangen van de deksel. Preventie via een schriftelijke fit-standaard is veel goedkoper.
Verandert vochtigheid echt de dekselpasvorm?
Ja. Papier zet uit en wordt zachter door vocht, dus een pasvorm die in een droge werkplaats wordt afgesteld kan loskomen in een vochtig magazijn of na zeevaart. Goede pasvorms hebben marge voor dit bereik.
Moet ik één tolerantienummer voor het deksel specificeren?
Beter om het fit-resultaat te specificeren: een gedefinieerde gevoeltest met slagcriteria, plus beide diameters met aangegeven toleranties. Het ene nummer op het ene deel negeert de opeenstapeling van het andere.
Waarom paste mijn tweede bestelling anders dan de eerste?
Een nieuwe papierbatch, de staat van het gereedschap of een gewijzigde decoratielaag kunnen elk de stapel verschuiven. Het opnieuw bevestigen van de pasvorm bij de eerste artikelen van elke nieuwe bestelling merkt dit op.
Voelt een butt-joint deksel minder snel los aan?
Over het algemeen geldt dat wel voor ratel, omdat het deksel op een schouder rust in plaats van te vertrouwen op wrijving over lange overlap. Het voordeel is minder sliding premium en zichtbare naadcontrole.
Hoe vroeg moet de pasvorm worden afgesproken in het ontwerpproces?
In de dieline-fase. Zodra structuur en afmetingen bevroren zijn, worden paskeuzes dure retrofits in plaats van gratis tekenwijzigingen.
Heb je een deksel nodig die van monster tot levering kan passen?
Stuur ons je afmetingen en doelproduct. Wij bevestigen de structuur, definiëren samen met u de fitband en leveren monsters voordat de massaproductie wordt uitgevoerd.
Vraag een offerte aan